
Newsroom
Come scegliere un forno di depirogenazione a calore secco (DHS) per la produzione farmaceutica cGMP
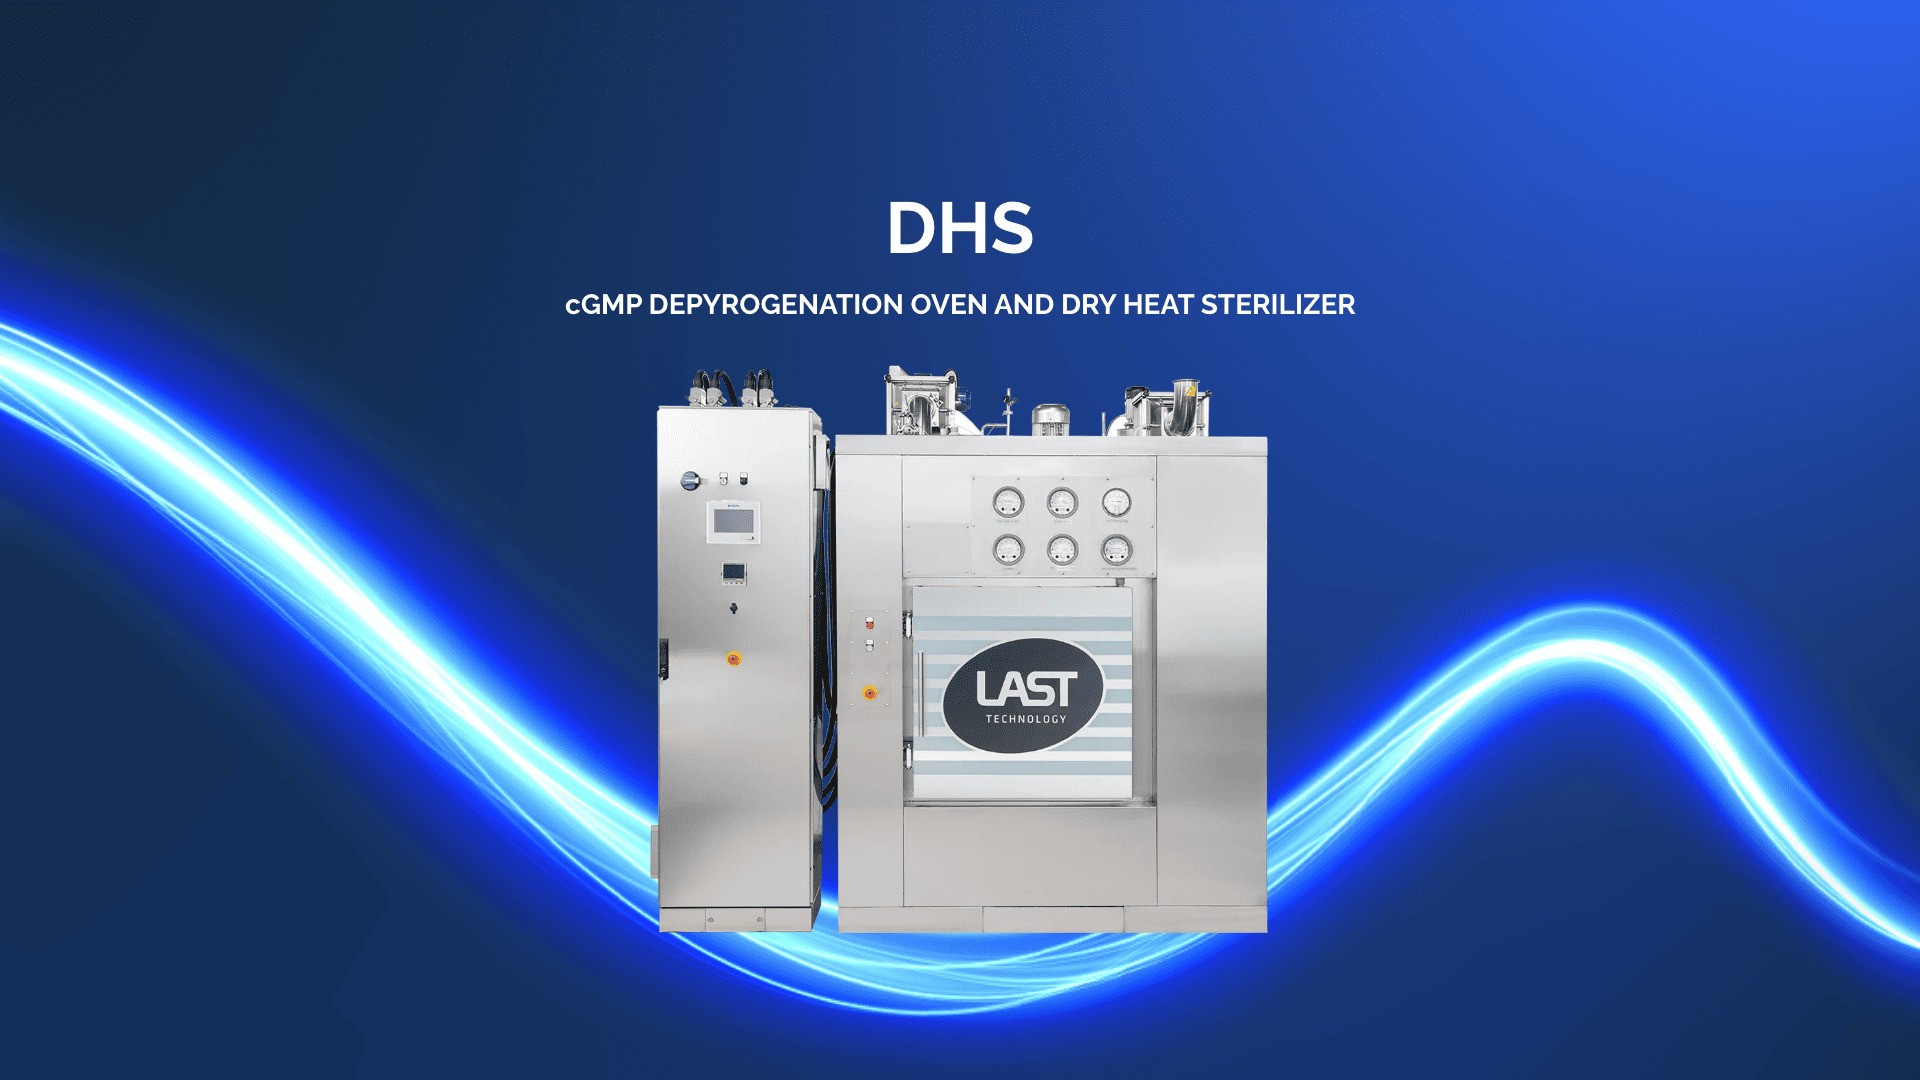
Un forno di depirogenazione a calore secco tratta il vetro e i componenti in acciaio destinati al contatto con il farmaco sterile, e la sua specifica condiziona validazione, capacità produttiva e costi per tutta la vita dell’impianto. Nel settore questi forni sono indicati spesso con la sigla DHS, da dry heat sterilizer. Di seguito i criteri tecnici che incidono sulla scelta e il modo in cui sono risolti nei forni DHS di LAST Technology.
Le basi del processo, dai pirogeni alla verifica della riduzione delle endotossine, sono trattate nell’articolo depirogenazione e DHS: metodi e validazione.
Forno a camera o tunnel: la prima decisione
La depirogenazione a calore secco si esegue con due architetture. Il tunnel di depirogenazione lavora in continuo, collegato a monte alla lavatrice e a valle alla linea di riempimento. Il forno statico a camera lavora a lotti: il carico entra su carrelli, il ciclo si completa a porta chiusa e il carico esce dal lato opposto o dallo stesso lato.
| Fattore | Orienta verso il tunnel | Orienta verso il forno a camera |
| Volumi | Grandi volumi continui di uno stesso contenitore | Volumi medi o variabili, produzione a campagne |
| Varietà del carico | Pochi formati di flaconi o fiale | Formati diversi, parti in acciaio inox, attrezzature |
| Integrazione | Linea lavaggio, depirogenazione e riempimento collegata | Flussi di materiale separati dalla linea |
| Cambio formato | Raro, con tempi di riattrezzaggio accettabili | Frequente, gestito con carrelli e cicli dedicati |
Anche ad alti volumi, velocità della linea, numero di formati e flessibilità richiesta possono spostare la scelta da una parte o dall’altra. Le due architetture si qualificano inoltre in modo diverso: l’EU GMP Annex 1 tratta separatamente tunnel e forni, e per i tunnel indica tra i parametri critici la velocità del nastro o il tempo di permanenza in zona calda e i profili di pressione differenziale lungo il tunnel.
I forni della serie DHS appartengono alla seconda architettura: LAST Technology produce esclusivamente forni statici a camera. Le soluzioni dell’azienda per questo processo sono raccolte nella pagina dedicata alla depirogenazione.
Il carico come base del dimensionamento
Nel calore secco l’energia passa dall’aria alla superficie degli oggetti e da lì all’interno: la durata del ciclo dipende dal punto del carico che arriva in temperatura per ultimo, di solito l’oggetto più massiccio o quello più schermato dagli altri.
| Variabile del carico | Effetto sul ciclo |
| Tipo di oggetti: flaconi, fiale, vial, parti in acciaio inox, attrezzature | Disposizione sui carrelli e comportamento termico |
| Massa totale per ciclo e massa del pezzo più pesante | Tempi di riscaldamento e di raffreddamento |
| Contenitori di supporto: cestelli, vassoi, coperture | Massa aggiuntiva e possibile ostacolo al flusso d’aria |
| Configurazioni di carico minima e massima | Aspetti da considerare in qualifica secondo l’Annex 1 |
| Carico peggiore e carichi futuri previsti | Base della validazione; un carico nuovo può richiedere una nuova qualifica |
I forni DHS sono progettati per contenitori di vetro vuoti, come flaconi e fiale, e per parti in acciaio inossidabile. I carrelli entrano su guide regolabili in altezza poste sul fondo della camera. Le dimensioni della camera si definiscono sul carico da trattare: l’unico vincolo è un volume minimo di 300 litri.
Esempio: un carico nuovo in uno stabilimento con tunnel
La situazione. Uno stabilimento usa un tunnel di depirogenazione collegato alla linea di riempimento. Il tunnel tratta un solo formato di vial.
Il cambiamento. Ora servono due carichi nuovi: le parti in acciaio della riempitrice e piccoli lotti di flaconi per gli studi clinici.
Il problema. Il tunnel non è qualificato per questi carichi, e usarlo comporterebbe frequenti fermi linea per il cambio formato.
Una soluzione possibile. Un forno a camera con due porte passanti, qualificato per i nuovi carichi, tratta parti e flaconi separatamente, senza fermare la linea.
Capacità produttiva e durata del ciclo
La capacità reale di un forno dipende meno dal volume nominale della camera che da quattro grandezze:
- capacità effettiva per ciclo: il numero di contenitori o di pezzi nella configurazione di carico validata
- durata totale del ciclo: carico, riscaldamento, esposizione, raffreddamento e scarico; con carichi massicci il raffreddamento può pesare quanto l’esposizione
- cicli per turno: il tempo disponibile diviso per la durata totale, al netto delle attività tra un ciclo e l’altro
- compatibilità con il processo: la produttività del forno rispetto alla lavatrice a monte e al fabbisogno del riempimento a valle
Poiché tempi e capacità cambiano molto da un carico all’altro, anche i consumi energetici hanno senso solo se misurati su un carico rappresentativo. LAST Technology fornisce al cliente i consumi energetici misurati con la macchina carica.
Obiettivo del ciclo: sterilizzare o depirogenare
Un forno a calore secco può eseguire cicli con due obiettivi. La sterilizzazione mira a inattivare i microrganismi. La depirogenazione mira a distruggere le endotossine batteriche, molto più resistenti al calore, e richiede temperature più alte o esposizioni più lunghe. La distinzione è approfondita nella guida sulle differenze tra sterilizzazione e depirogenazione.
Per la depirogenazione l’EU GMP Annex 1 chiede studi di validazione che dimostrino un valore Fh adeguato e una riduzione di almeno 3 log10 della concentrazione di endotossine. Quando questo risultato è dimostrato, non serve provare separatamente la sterilizzazione. La validazione usa contenitori contaminati con endotossine, rappresentativi dei materiali trattati abitualmente per composizione, dimensioni e volume nominale, con riconciliazione completa e verifica del recupero. Anche il capitolo della Farmacopea statunitense sulla depirogenazione a calore secco fa riferimento alla riduzione di 3 log.
Sui forni DHS i cicli di depirogenazione lavorano tra 250 °C e 300 °C. Gli stessi forni eseguono anche cicli di sterilizzazione ad aria calda, tra 150 °C e 180 °C. I programmi sono predefiniti o personalizzati, e vengono sviluppati dal reparto Automazione di LAST Technology in base alle norme applicabili e al prodotto da trattare.
I parametri critici secondo l’EU GMP Annex 1
Per i forni a calore secco l’EU GMP Annex 1 (revisione 2022, paragrafi 8.66-8.70) fissa due condizioni generali:
- sovrapressione: la camera deve restare in sovrapressione rispetto alle aree di grado inferiore per tutto il ciclo e per il mantenimento successivo, salvo che il confezionamento del carico ne preservi l’integrità
- filtrazione HEPA: tutta l’aria che entra nel forno deve passare attraverso un filtro HEPA
Indica poi i parametri critici da considerare in qualifica e nella gestione ordinaria:
| Parametro critico | Cosa comporta |
| Temperatura | Intervallo di lavoro, punti di misura e registrazione per ogni ciclo |
| Tempo di esposizione | Condizione da cui parte il conteggio e modalità di misura |
| Pressione in camera | Sovrapressione da mantenere anche in raffreddamento |
| Velocità dell’aria | Valore di progetto e relativo metodo di verifica |
| Qualità dell’aria in camera | Classe da garantire in ogni fase del ciclo |
| Penetrazione del calore | Individuazione dei punti del carico più lenti a scaldarsi |
| Distribuzione e uniformità | Deviazione ammessa e condizioni di misura |
| Configurazione del carico | Schemi di carico minimo e massimo da qualificare |
Sui forni DHS la velocità dell’aria è un dato di progetto, mentre la pressione in camera viene misurata e riportata nel report.
Classe dell’aria in camera per tutto il ciclo
Per il vetro destinato al riempimento asettico, il requisito riguarda la tenuta della classe dell’aria in ogni fase del ciclo, non solo il suo valore nominale. Il riferimento è la classe ISO 5 della norma ISO 14644-1, indicata spesso anche come Classe 100, la denominazione del vecchio Federal Standard 209E.
I forni DHS sono progettati per mantenere la Classe 100 per l’intero ciclo, fino a 300 °C: riscaldamento, sterilizzazione o depirogenazione e raffreddamento. La fase più critica è il raffreddamento, perché telai e filtri si dilatano con il calore e si ritirano quando la temperatura scende, e questo movimento può liberare particelle. La classe dell’aria in camera è un test di qualifica: si verifica durante IQ e OQ, campionando il contenuto di particelle per tutto il ciclo, con particolare attenzione al raffreddamento.
Nei forni DHS i filtri HEPA sono di classe H13 o H14, a seconda della richiesta del cliente. Sono installati in tre punti:
- aria immessa in macchina: filtra l’aria che entra nel forno
- muro di filtri: copre l’intera sezione laterale della camera, dietro la parete forata da cui l’aria entra in camera
- aria espulsa: filtra l’aria in uscita dal forno
Il numero di filtri in ciascun punto varia con le dimensioni della camera.
Uniformità del calore e predisposizione alla mappatura
Una buona uniformità riduce la differenza tra il punto più caldo e quello più freddo del carico e lascia margine per ottimizzare il ciclo, i cui tempi restano comunque stabiliti dalla validazione sul carico reale.
Nei forni DHS l’uniformità è affidata a scelte costruttive precise:
- il sistema di ricircolo è installato nella parte superiore del forno, con elementi riscaldanti e scambiatore di raffreddamento disposti in modo concentrico rispetto alla girante del ventilatore
- l’aria entra in camera attraverso pareti forate con fori di diametro diverso, più grandi verso il fondo e più piccoli verso l’alto
- il fondo della camera ha un’intercapedine che accelera e rende uniforme riscaldamento e raffreddamento del carico
La deviazione di temperatura dichiarata nelle fasi di sterilizzazione e depirogenazione è inferiore a ±2 °C, misurata a camera vuota.
Per la validazione, sulla camera dei DHS sono saldati tre attacchi tri-clamp da 1,5″: servono al campionamento delle particelle e alla mappatura dell’uniformità di temperatura, senza far passare le sonde attraverso le guarnizioni della porta.
Integrazione con la camera bianca e con il layout
Nella maggior parte delle installazioni il forno separa due ambienti: il lato di carico, dove arriva il materiale lavato, e il lato di scarico verso l’area asettica. La configurazione a due porte passanti evita che il materiale trattato rientri nel percorso del materiale da trattare. Nella versione a due porte, le porte sono interbloccate: quando una è aperta, l’altra non si può aprire. Il DHS è disponibile anche con una sola porta. In entrambe le versioni le porte restano bloccate finché in camera non ci sono condizioni di sicurezza, per esempio finché la temperatura supera il valore di sicurezza impostato.
Nei forni DHS entrambe le porte sono predisposte per il collegamento alle pareti della camera bianca tramite interfaccia bio-seal, che sigilla il passaggio tra macchina e parete. La camera si può installare sopra pavimento, su un basamento tubolare che distribuisce il peso in modo omogeneo, oppure in fossa.
In fase di progetto si definiscono inoltre:
- gradi di pulizia dei due ambienti e spessore delle pareti
- ingombri della macchina e spazio tecnico per la manutenzione
- utenze: potenza elettrica, acqua di raffreddamento, aria compressa, eventuali espulsioni. Per i DHS, utenze e consumi vengono forniti in fase di offerta per la taglia specifica
- portata del pavimento e percorso dei carrelli tra i due lati
Costruzione della camera e pulibilità
In una camera che lavora a 300 °C e scarica verso l’area asettica, pulibilità e assenza di punti di accumulo delle particelle sono requisiti di progetto.
Nei forni DHS camera e porte hanno sezione rettangolare. La camera è in acciaio inossidabile AISI 316L, realizzata in un unico pezzo completamente saldato, con angoli arrotondati che facilitano la pulizia delle superfici interne. La costruzione meccanica resiste a temperature superiori a 350 °C. Le superfici interne sono lucidate meccanicamente e poi sottoposte a sgrassaggio, decapaggio e passivazione, con una rugosità superficiale Ra ≤ 0,35 µm.
Richiedete una valutazione tecnica per il vostro processo di depirogenazione
Il reparto tecnico di LAST Technology valuta ogni progetto a partire dal carico, dalla capacità richiesta e dal layout. Per descrivere il vostro caso scrivete a info@lasttechnology.it.
Automazione, ricette e integrità dei dati
Il sistema di controllo determina come vengono gestiti i cicli e cosa resta documentato. I requisiti dipendono dal mercato e dal sistema qualità dello stabilimento, e riguardano in genere:
- gestione delle ricette con livelli di accesso differenziati
- registrazione di temperature, tempi, pressioni, allarmi ed eventi per ogni ciclo
- audit trail delle modifiche ai parametri
- record e firme elettroniche, se l’impianto applica la 21 CFR Part 11 della FDA o l’Annex 11 delle EU GMP
- integrazione con i sistemi di gestione della produzione dello stabilimento (MES)
- documentazione del software coerente con l’approccio GAMP 5
Per le proprie macchine LAST Technology indica funzioni software per l’integrità dei dati in linea con la 21 CFR Part 11, integrazione con il MES del cliente e documentazione secondo GMP e GAMP 5. Sul DHS queste funzioni sono di serie. Le funzioni della macchina supportano la conformità, che per il sistema computerizzato dipende anche dalle procedure e dalla validazione dello stabilimento.
Per le macchine destinate al mercato europeo si aggiunge il nuovo Regolamento Macchine (UE) 2023/1230, applicabile dal 20 gennaio 2027, che introduce requisiti anche sulla sicurezza dei sistemi di controllo.
Qualifica, validazione e supporto nel ciclo di vita
Oltre alla macchina, la fornitura comprende il supporto lungo commissioning, qualifica e mantenimento dello stato qualificato.
Durante la fornitura
| Fase | Dove si svolge | Cosa comprende |
| DQ e analisi dei rischi | In fase di progetto | Tracciabilità tra requisiti utente e scelte di progetto |
| FAT, Factory Acceptance Test | Presso il costruttore, in presenza o da remoto | Prove sulla macchina secondo protocollo |
| SAT, Site Acceptance Test | Nello stabilimento del cliente | Avviamento, prove dopo il collegamento alle utenze, formazione |
| IQ e OQ | Nello stabilimento del cliente | Verifica di installazione e funzionamento, incluso il test della classe dell’aria in camera |
| PQ | Nello stabilimento del cliente | Assistenza sui carichi reali |
Tra i servizi indicati da LAST Technology ci sono design qualification, analisi dei rischi, definizione della strategia di commissioning e qualifica, FAT in presenza o da remoto, SAT con avviamento e formazione, attività di IQ e OQ e assistenza alla PQ. Tutti questi servizi sono disponibili anche per il DHS.
Le prove del percorso comprendono in genere la distribuzione della temperatura, la penetrazione del calore nel carico, il conteggio delle particelle durante il ciclo, l’integrità dei filtri e la verifica della riduzione delle endotossine con contenitori contaminati e un metodo di dosaggio delle endotossine batteriche, come il test LAL. Metodo e criteri di accettazione sono definiti nel protocollo di validazione.
Dopo l’installazione
Le prove sul carico si ripetono nelle riqualifiche periodiche e a ogni modifica significativa del carico, mentre filtri, sonde e guarnizioni richiedono manutenzione programmata. Con ogni DHS, LAST Technology fornisce sempre la lista ricambi e il piano di manutenzione preventiva. Tra i servizi disponibili ci sono anche la manutenzione regolare, l’assistenza da remoto 24/7 e il supporto alle riqualifiche periodiche.
Cosa si può personalizzare
In un forno progettato su misura è la camera ad adattarsi al carico e al layout, con meno compromessi da gestire poi in validazione. Sui forni DHS si personalizzano i cicli, con programmi predefiniti e programmi sviluppati sul prodotto da trattare, ma anche le dimensioni della camera, il layout della macchina e la tipologia dei carrelli. Vantaggi e implicazioni per la qualifica sono trattati nell’articolo sui macchinari farmaceutici customizzati.
Riepilogo: requisiti e documentazione
I criteri trattati nell’articolo, con la documentazione che li accompagna.
| Requisito | Come si documenta |
| Architettura: camera o tunnel | Analisi di volumi, formati e integrazione con la linea |
| Carico di riferimento, minimo, massimo e peggiore | Schemi di carico per la qualifica |
| Capacità per turno | Durata totale del ciclo sul carico di riferimento |
| Obiettivo del ciclo e riduzione delle endotossine | Protocollo di validazione con contenitori contaminati |
| Sovrapressione e velocità dell’aria | Valori di progetto e registrazione della pressione nel report |
| ISO 5 in ogni fase, raffreddamento incluso | Campionamento delle particelle in IQ e OQ |
| Uniformità della temperatura | Mappatura termica, con valore dichiarato e condizioni di misura |
| Integrazione con la camera bianca | Disegni di layout, interfaccia con le pareti, utenze |
| Costruzione e finiture | Certificati dei materiali e della finitura superficiale |
| Integrità dei dati | Funzioni di audit trail e documentazione software |
| Qualifica e ciclo di vita | Documenti di qualifica, lista ricambi e piano di manutenzione |
In sintesi
A distinguere un forno di depirogenazione da un altro sono il dimensionamento sul carico reale, il rispetto dei parametri critici dell’Annex 1, la classe dell’aria in ogni fase, l’uniformità del calore, l’integrazione con la camera bianca e il percorso di qualifica.
Le caratteristiche della serie DHS di LAST Technology sono descritte nella pagina dello sterilizzatore/depirogenatore a calore secco cGMP. Per una valutazione tecnica del vostro processo scrivete a info@lasttechnology.it; il catalogo completo si può richiedere dal sito.
FAQ - Domande frequenti
Sì. Secondo l’EU GMP Annex 1, se la validazione dimostra un valore Fh adeguato e una riduzione di almeno 3 log10 delle endotossine, non è richiesta una dimostrazione separata della sterilizzazione. I forni DHS possono eseguire anche cicli di sola sterilizzazione, che hanno parametri e validazione propri.
Articoli correlati
mail
Iscriviti alla newsletter
Rimani aggiornato sulle ultime novità del mondo LAST Technology