
Newsroom
Preparazione delle chiusure farmaceutiche: quando diventa un collo di bottiglia e come ottimizzarla
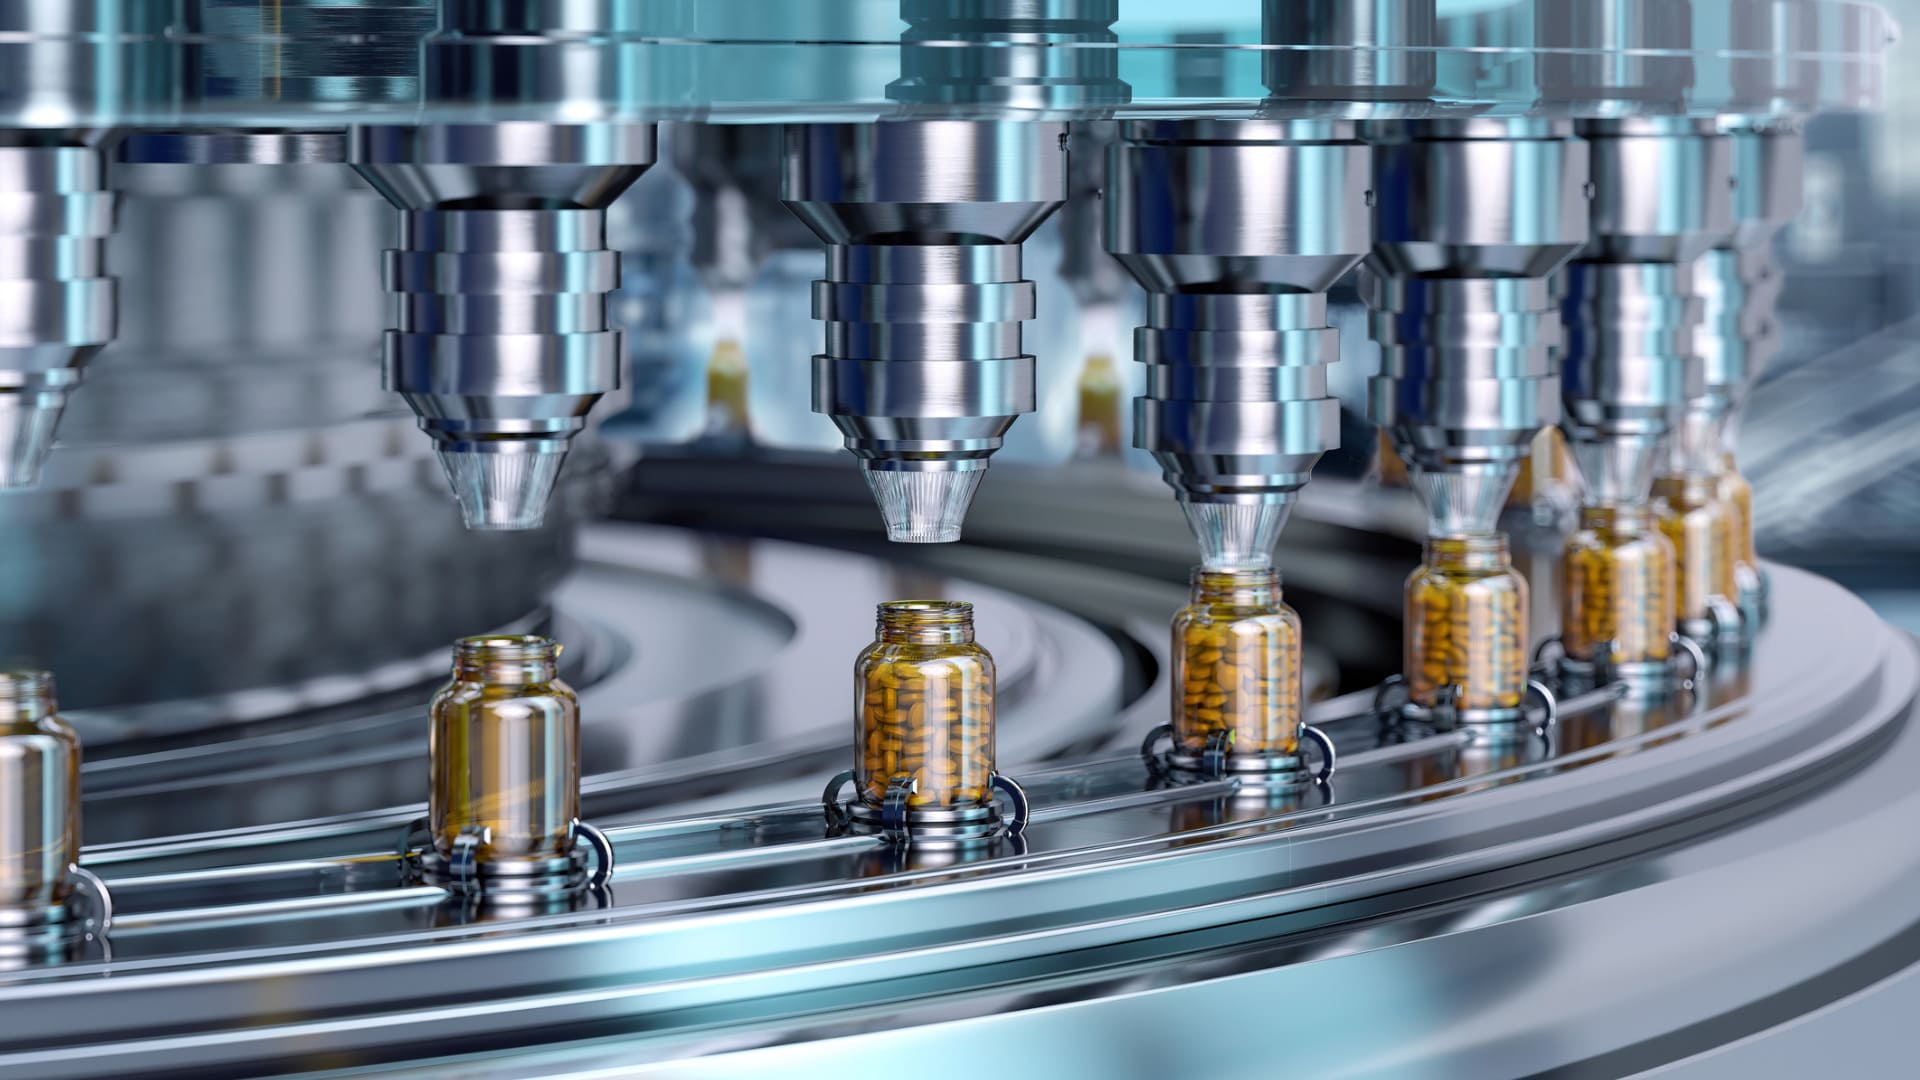
La preparazione delle chiusure farmaceutiche, cioè tappi in gomma, pistoni per siringhe, guarnizioni e ghiere, può diventare un collo di bottiglia critico quando la capacità per lotto e la durata del ciclo non sono allineate con il consumo della linea di riempimento. Le fasi di lavaggio, risciacquo, siliconatura, sterilizzazione e asciugatura dei componenti elastomerici influenzano la durata del processo, il controllo del particolato e delle endotossine, nonché l’umidità residua.
Questo articolo si rivolge a chi gestisce produzione ed engineering in un’azienda farmaceutica. Spiega come misurare se la preparazione limita davvero la linea e in quali fasi si allunga il tempo ciclo. Indica poi su cosa si può intervenire per ridurlo e come confrontare il trattamento interno con l’acquisto di chiusure RTS o RTU.
Perché la preparazione delle chiusure può limitare la linea di riempimento
Una chiusura destinata a un prodotto parenterale deve arrivare alla tappatrice pulita, con particolato ed endotossine sotto controllo, sterile e con un’umidità residua compatibile con le specifiche. Per ottenerlo servono più fasi in sequenza, e ogni fase ha vincoli di qualità che non permettono di accorciarla a piacere.
Il limite nasce soprattutto da una differenza di ritmo:
- la linea di riempimento consuma chiusure in continuo, a una velocità stabilita dal formato e dal prodotto
- la preparazione lavora per lotti, con un tempo fisso per ciclo e una capacità massima per carico
- tra i due processi ci sono attese e trasferimenti: carico, scarico, confezionamento, passaggio verso l’area asettica
Se il numero di chiusure conformi prodotte in un turno è inferiore al fabbisogno della linea di riempimento, quest’ultima può fermarsi per mancanza di componenti disponibili. Il problema però non si vede sempre in modo diretto: può comparire come fermi brevi, lotti di chiusure preparati in anticipo con tempi di attesa lunghi, o cicli resi più conservativi del necessario per compensare.
Come capire se la preparazione delle chiusure è davvero il collo di bottiglia
Prima di intervenire sul processo conviene misurare. Il confronto di base è tra quante chiusure conformi la preparazione rende disponibili nel tempo e quante ne consuma la linea nello stesso periodo.
Il calcolo della capacità effettiva
La capacità effettiva di preparazione si calcola così:
capacità effettiva = chiusure conformi per lotto / tempo totale per lotto
Il tempo totale per lotto non coincide con la durata del ciclo macchina. Deve includere anche carico, scarico, confezionamento, trasferimento verso l’area asettica e attese tra una fase e l’altra. Usare solo la durata del ciclo porta a sovrastimare la capacità disponibile.
Il valore ottenuto va poi confrontato con il consumo di chiusure della linea di riempimento per ora o per turno, tenendo conto degli scarti e dei cambi formato.
Esempio con valori ipotetici, non riferiti a macchine specifiche: se un lotto rende 30.000 tappi conformi e richiede in totale 6 ore tra ciclo, movimentazioni e attese, la capacità effettiva è di 5.000 tappi all’ora. Una linea che ne consuma 6.000 all’ora resterà scoperta, anche se il ciclo macchina da solo sembrerebbe sufficiente.
I KPI da raccogliere
Per individuare dove si perde capacità servono dati per fase, non solo il totale:
- durata complessiva del ciclo (lavaggio, risciacqui, sterilizzazione e asciugatura)
- umidità residua a fine ciclo rispetto alla specifica
- quantità processata per lotto e percentuale di scarto
- tempo di cambio formato e frequenza dei cambi
- fermi della linea di riempimento dovuti a chiusure non disponibili
Se i fermi della linea per mancanza di chiusure sono rari e la capacità effettiva supera il consumo con margine, il collo di bottiglia è altrove. In quel caso ottimizzare la preparazione non aumenta la produzione.
Dove nasce il tempo ciclo
La tabella aiuta a leggere i KPI: per ogni fase indica il segnale che fa pensare a un collo di bottiglia, le variabili da controllare e l’effetto sul processo.
| Fase | Segnale di collo di bottiglia | Variabili da controllare | Effetto sul processo |
| Lavaggio | Cicli lunghi o ripetuti | Configurazione del carico, qualità dell’acqua, uso di detergenti | Tempo ciclo più lungo |
| Risciacquo | Difficoltà a raggiungere i criteri finali | Qualità dell’acqua di risciacquo finale, numero di ripetizioni, criterio di fine risciacquo | Tempo ciclo più lungo |
| Siliconatura | Variabilità tra lotti, inceppamenti in tappatrice | Quantità e distribuzione del silicone | Fermi linea, rischio particellare |
| Sterilizzazione | Penetrazione del calore difficile nel carico | Disposizione del carico, temperatura, tempo di esposizione | Cicli più conservativi del necessario |
| Asciugatura | Umidità residua fuori specifica | Geometria del carico, modalità di asciugatura (aria calda, vuoto o combinazione, in funzione del tipo di carico), tempo | Ritardo nello scarico |
| Trasferimento | Molte manipolazioni manuali | Tipo di packaging, modalità di passaggio verso l’area asettica | Tempo e rischio di contaminazione |
| Cambio formato | Setup frequenti o lunghi | Ricette per formato, configurazione del carico | Perdita di capacità disponibile |
Endotossine e risciacqui
Per le chiusure in gomma la riduzione delle endotossine viene normalmente affrontata con processi validati di lavaggio e risciacquo, e non con la depirogenazione a calore secco usata per il vetro. La guida FDA sull’aseptic processing indica risciacqui finali con acqua per preparazioni iniettabili (WFI) per i prodotti parenterali e richiede che la validazione del lavaggio dimostri la rimozione delle endotossine. Ridurre i risciacqui accorcia il ciclo ma riduce il margine rispetto a questo requisito.
Sterilizzazione di un carico di componenti in gomma
La gomma conduce male il calore, quindi la penetrazione del calore nel carico di tappi merita un’attenzione particolare in fase di validazione. Un carico denso o disposto male obbliga a cicli più lunghi per garantire le condizioni in tutti i punti. I principi di sviluppo del ciclo sono gli stessi descritti nella guida sui cicli di sterilizzazione in autoclave cGMP, con la differenza che qui il carico è formato da migliaia di piccoli componenti a contatto tra loro.
Su questo aspetto incide direttamente la configurazione del carico. I processori CPE e CPE-W di LAST Technology suddividono le chiusure in più cestini invece di trattarle come massa unica: la ripartizione distribuisce meglio il carico ed espone una quota maggiore di superficie dei componenti sia alla soluzione di lavaggio sia al vapore durante la sterilizzazione.
Asciugatura e umidità residua
Materiale, formulazione, geometria della chiusura e configurazione del carico determinano quanta umidità deve essere rimossa dopo lavaggio e sterilizzazione a vapore. L’asciugatura è spesso una delle fasi che pesano di più sul ciclo: può arrivare a occupare circa la metà della durata totale quando il target di umidità residua richiede tempi prolungati. La guida FDA segnala che l’umidità residua sui tappi può favorire crescita microbica e formazione di endotossine, e per questo raccomanda di ridurre al minimo il tempo tra lavaggio, asciugatura e sterilizzazione. Per alcuni prodotti, in particolare i liofilizzati, l’umidità della chiusura è rilevante anche per la stabilità del prodotto.
| Avete un collo di bottiglia nella preparazione delle chiusure? Inviateci tipo di chiusure, quantità per lotto, consumo della linea e configurazione dell’area asettica: il nostro reparto tecnico vi aiuterà a capire in quale fase si perde capacità. |
Le leve di ottimizzazione
Quando i dati confermano che il limite è nella preparazione, le leve di ottimizzazione più efficaci agiscono sull’organizzazione del carico e sul progetto del processo, prima che sulla durata delle singole fasi.
Organizzare il carico in modo uniforme
Un carico compatto e disomogeneo rallenta tutte le fasi: l’acqua circola peggio, il calore penetra più lentamente, l’asciugatura procede in modo non uniforme. Distribuire le chiusure in modo uniforme riduce accumuli e urti tra i componenti, con effetti su pulizia, particolato e ripetibilità del ciclo.
È il criterio alla base della suddivisione del carico in più cestini adottata sui processori CPE e CPE-W: ripartire le chiusure invece di trattarle come massa unica evita che si comprimano tra loro e aumenta la superficie raggiunta dalla soluzione di lavaggio.
Ricette dedicate per tipo di chiusura
Un ciclo unico dimensionato sulla chiusura più difficile penalizza tutte le altre. Ricette distinte per materiale e formato evitano di sovradimensionare risciacqui e asciugatura dove non servono, e riducono i tempi di cambio formato. È la stessa logica dei macchinari farmaceutici customizzati, in cui il processo si costruisce sul carico reale.
Siliconatura controllata e ripetibile
La siliconatura riduce l’attrito tra le chiusure e ne facilita l’alimentazione nella tappatrice. Tuttavia, il processo deve essere controllato per garantire una distribuzione uniforme del silicone e rispettare i requisiti di qualità del componente e del prodotto.
Ridurre le attese tra le fasi
Le attese possono non essere incluse nella durata del ciclo macchina, ma incidono sulla capacità effettiva e possono influire anche sulla qualità del processo. Un’umidità residua non adeguatamente controllata e tempi di attesa prolungati possono aumentare i rischi microbiologici, in funzione delle condizioni di processo e di conservazione. Integrare lavaggio, asciugatura e sterilizzazione in una sequenza continua, o almeno definire tempi massimi di attesa validati, migliora insieme produttività e controllo.
Trasferimento con meno manipolazioni
Ogni manipolazione tra scarico e linea aggiunge tempo e rischio. Scaricare le chiusure direttamente in un imballaggio sterile sigillato e ridurre le manipolazioni durante il trasferimento verso l’isolatore, ad esempio attraverso sistemi RTP compatibili con il processo, può ridurre sia i tempi operativi sia il rischio di contaminazione.
Cosa chiedono EU GMP Annex 1 e la guida FDA
Per chi produce per il mercato europeo il riferimento principale è l’EU GMP Annex 1 sulla fabbricazione dei prodotti sterili, nella revisione pubblicata nel 2022 e in vigore dal 25 agosto 2023. Diversi punti riguardano direttamente la preparazione delle chiusure:
- pulizia validata dei componenti (§ 8.2): contenitori e componenti del confezionamento primario vanno puliti con processi validati che tengano sotto controllo particelle, endotossine e bioburden
- preparazione come processo asettico (§ 8.12): apertura, assemblaggio e preparazione dei componenti sterilizzati a contatto diretto o indiretto con il prodotto vanno trattati come processo asettico, in grado A con background di grado B
- trasferimento unidirezionale (§ 4.11): i componenti entrano nelle aree di grado A o B con un flusso unidirezionale, possibilmente sterilizzati al passaggio; dove non è possibile, servono metodi validati equivalenti, come i sistemi di trasferimento rapido per isolatori
- protezione dopo la sterilizzazione (§§ 8.46-8.48): packaging sigillato e qualificato, tempi massimi di attesa definiti prima e dopo la sterilizzazione, verifica dell’integrità della barriera sterile prima dell’uso, valutazione delle porte a trasferimento rapido
Per chi esporta negli Stati Uniti è utile anche la guida FDA Sterile Drug Products Produced by Aseptic Processing del 2004, un documento di raccomandazioni non vincolanti. Sulle chiusure in gomma indica risciacqui finali in WFI, validazione della rimozione delle endotossine, riduzione dei tempi tra lavaggio, asciugatura e sterilizzazione, attenzione alla penetrazione del calore e al controllo qualità del silicone. I due documenti non sono equivalenti e vanno applicati in base al mercato di destinazione.
RTS e RTU: trattamento interno o chiusure già processate?
Una parte della preparazione si può spostare fuori dallo stabilimento acquistando chiusure già trattate. La scelta cambia il profilo del collo di bottiglia, ma non elimina le responsabilità di chi produce il farmaco.
Definizioni
- RTS, ready to sterilize: chiusure già lavate con processo validato, eventualmente siliconate, e confezionate, che devono ancora essere sterilizzate prima dell’uso
- RTU, ready to use: chiusure lavate, confezionate e già sterilizzate, pronte per l’introduzione in linea
Le stesse sigle descrivono anche lo stato di uscita di un processo interno: un impianto di preparazione può portare le chiusure fino allo stato RTS o fino allo stato RTU.
Tre modelli operativi a confronto
| Modello | Fasi svolte internamente | Punti di forza | Aspetti da valutare |
| Trattamento interno completo | Dal lavaggio all’asciugatura, fino allo stato RTU | Controllo diretto dei parametri, flessibilità sui formati, minore dipendenza dalle forniture | Investimento, spazio, validazione e gestione del processo a carico dell’azienda |
| Acquisto di chiusure RTS | Sterilizzazione ed eventuale asciugatura | Nessun lavaggio interno, ciclo più breve | Costo unitario, qualifica del fornitore, sterilizzazione comunque da validare |
| Acquisto di chiusure RTU | Solo trasferimento e introduzione in linea | Nessun trattamento interno, gestione operativa semplificata | Costo unitario, tempi di approvvigionamento, disponibilità dei formati speciali |
Esternalizzare non trasferisce la responsabilità
Acquistare chiusure già processate non esonera dalla verifica del processo. La guida FDA precisa che le strutture terze che sterilizzano o depirogenano contenitori e chiusure sono soggette agli stessi requisiti cGMP del trattamento interno, e che il produttore del farmaco deve esaminare protocollo e rapporto di validazione del fornitore. Nella valutazione economica vanno quindi considerati anche audit, qualifica del fornitore e controlli in accettazione.
Quando conviene il trattamento interno delle chiusure
Non esiste un modello migliore in assoluto. Il trattamento interno tende a essere più adatto quando:
- i volumi sono alti e continui, e il costo unitario delle chiusure pronte pesa più dell’investimento in un impianto
- i formati sono molti o speciali, e servono ricette dedicate che un fornitore standard non sempre offre
- il prodotto ha requisiti stretti su silicone, umidità residua o estraibili, e serve controllare direttamente i parametri del ciclo
- la continuità di fornitura è critica, e si vuole ridurre la dipendenza da tempi di consegna esterni
Le chiusure RTS o RTU sono invece da valutare con attenzione quando i volumi sono contenuti, i formati standard e lo spazio in area pulita limitato.
Per il trattamento interno, i processori per chiusure farmaceutiche CPE e CPE-W di LAST Technology coprono lavaggio, risciacquo, siliconatura, asciugatura e raffreddamento. Il CPE-W esegue il trattamento senza la fase di sterilizzazione a vapore e porta il carico allo stato RTS, mentre il CPE integra anche la sterilizzazione a vapore saturo e può portare il carico fino allo stato RTU.
Per valutare il vostro caso con i dati di processo alla mano, contattateci.
Riferimenti tecnici
European Commission, EudraLex Volume 4, EU Guidelines for Good Manufacturing Practice for Medicinal Products for Human and Veterinary Use, Annex 1: Manufacture of Sterile Medicinal Products, C(2022) 5938 final, 22 agosto 2022, in vigore dal 25 agosto 2023. Documento ufficiale (consultato il 16 settembre 2026)
U.S. Food and Drug Administration, Guidance for Industry: Sterile Drug Products Produced by Aseptic Processing, Current Good Manufacturing Practice, settembre 2004. Documento ufficiale (consultato il 16 settembre 2026)
FAQ - Domande frequenti
Confrontando la capacità effettiva di preparazione, cioè le chiusure conformi per lotto divise per il tempo totale per lotto comprensivo di movimentazioni e attese, con il consumo della linea di riempimento nello stesso periodo.
Articoli correlati
mail
Iscriviti alla newsletter
Rimani aggiornato sulle ultime novità del mondo LAST Technology